「マスク厚」だけで悩んでいませんか?混載実装のはんだ量問題を解く鍵、メタルマスクのハーフエッチングという選択肢
微細部品と大型部品が同じ基板に載る――近年の電子部品実装では、こうした「混載」がごく当たり前になりました。0402や0201といった極小チップは薄いマスクを求め、コネクタや放熱パッド、シールドケースなどの大開口部は厚いマスクを求めます。ところが、メタルマスクの厚みは1枚につき1つ。相反する要求を1枚でどう成立させるかが、印刷工程の悩みどころです。
この「1枚のマスクで、部位ごとに最適なはんだ量を出す」という難題に対する現実的な回答が、ハーフエッチングです。本コラムでは、ハーフエッチングの基本的な考え方と一般的な用途、そして印刷品質をさらに高めるための当社独自の提案をご紹介します。
ハーフエッチングとは
ハーフエッチングとは、メタルマスクの一部あるいは全体を、板厚方向に部分的に薄く(あるいは部分的に厚く)加工し、部位ごとに最適なはんだ供給量をつくり分ける手法です。スキージ面側、基板面側のいずれか、または両側に施す場合があります。
「はんだが多すぎるならマスクを薄く、少なすぎるなら厚く」という調整を、基板全体ではなく“必要な場所だけ”に適用できる点が最大の利点です。マスクを2枚に分ける、1部の部品を手はんだ付け等の別工程に回す、といった生産性を落とす対策を取らずに済みます。
一般的なハーフエッチングの用途と事例
代表的な仕様は、大きく次の2つに整理できます。
| 仕様 | 手法 | 用途 |
| ① 通常ハーフ | 特定エリアだけ厚みを薄くする | QFP・BGA・微小チップなど高アスペクト比部の抜け性改善。局所的なはんだ過多の是正 |
| ② 逆ハーフ | 特定エリアだけ厚みを厚くする | コネクタ・放熱パッド・シールドなど大開口部のはんだ量不足の解消 |
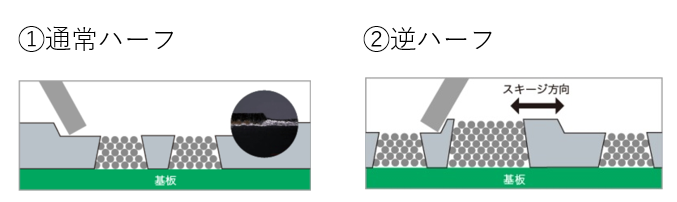
図1.ハーフエッチングの代表的な仕様(断面模式図)
従来はQFPやBGAへの対応を目的とした通常ハーフが主流でしたが、パワー系やモジュール基板の増加に伴い、大開口部へ十分なはんだを供給する逆ハーフのニーズも着実に増えています。
ハーフエッチングにも“落とし穴”がある
一方で、ハーフエッチングは「厚みを決定すれば解決」という単純な話ではありません。実際の現場では、次のような課題がしばしば報告されます。
- 段差を大きく取りたいのに、スキージが段差に追従できず、マスク表面にはんだが掻き残る
- 掻き残したはんだが設備停止中に乾き、再開後の印刷品質を乱す
- 段差の境界近くに開口があるため、狙いどおりの体積が安定して得られない
- マスク側は理論値どおりでも、基板の凹凸により実際のはんだ量が想定と異なる
つまり、ハーフエッチングを用いて高品質な印刷を行うには「段差量」、「ハーフエリアの広さ」「開口とのレイアウト関係」、「基板密着性」など厚み以外の要素も考慮する必要があります。ここに、マスクメーカーの加工技術の差が表れます。
印刷品質をより向上させる、当社独自のハーフエッチング仕様
当社では、印刷品質をより向上させるためのハーフエッチング仕様をご用意しています。ここでは代表的な2つの提案をご紹介します。
提案①:なめらかハーフ
段差の境界エッジがスキージの動きを妨げ、はんだが残ってしまう――ハーフエッチングで最も多いご相談です。当社の「なめらかハーフ」は、ハーフ境界のエッジを“なめらか”に軽減することで、スキージの追従性と掻き取り性能を高める仕様です。
近年増加している逆ハーフにおいても、掻き残しの減少に加え、スキージへのダメージ低減が期待できます。
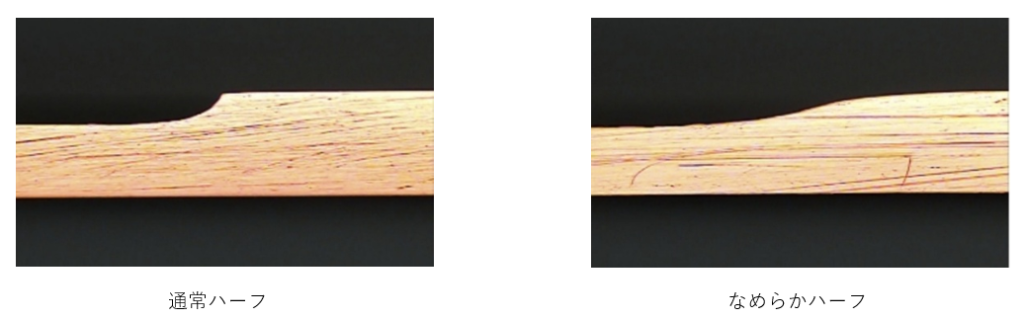
図2.通常ハーフとなめらかハーフの比較
提案②:裏面(基板面)ハーフエッチング
マスクが基板に密着していなければ、開口部から供給されたはんだは隙間へ逃げ、滲みやショートを招きます。理論値どおりのはんだ量が出ない原因が、実は基板側の“わずかな凹凸”にあったというケースは少なくありません。
実際の基板には、次のような凹凸が存在します。
- シルク印刷やソルダーレジストの段差
- 両面実装の1面目に実装済みの部品、スルーホール部品のリード突き出し
- 厚銅パターン、キャビティ・段差基板などの構造的な凹凸
- Vカットやミシン目の縁、補強板やラベル・テープなどの貼付物
当社の「裏面ハーフエッチング」は、こうした凹凸を基板面側の加工によって逃がす仕様です。凹凸に押し上げられてマスクが浮くことがなくなるため、ランドとマスクが密着し、はんだは開口部にのみ供給されます。結果として、滲みやショートを抑えながら、マスク厚から想定される適切なはんだ量を安定して再現できます。
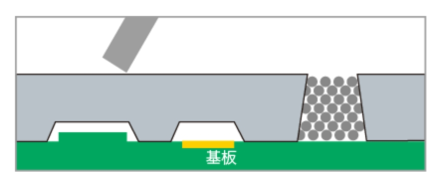
図3.裏面ハーフエッチング仕様(断面模式図)
仕様は「基板」と「条件」で決まります
ここまでご紹介したとおり、最適なハーフエッチング仕様は、段差量・ハーフエリアの広さ・開口レイアウト・使用するはんだの粒径・印圧やスキージ条件、そして基板側の凹凸まで含めた総合判断で決まります。同じ「ハーフエッチング」でも、条件が変われば結果は変わります。
「以前ハーフを試したが、掻き残しが出て採用を見送った」「大開口と微細部品の混載で、はんだ量の落としどころが決まらない」――そうしたお悩みこそ、当社がこれまで積み重ねてきた評価データと加工技術でお力になれる領域です。
■関連記事
メタルマスクの印刷を安定化する壁面平滑化×コーティング技術
凹凸に刷る――3Dマスク/COBマスク/PHマスクの活用術
| ハーフエッチングのご相談を承ります
現行マスクの仕様、基板のガーバーデータ、印刷条件、発生している不良の状況をお知らせいただければ、実現可能性の見極めから最適な仕様のご提案までを行います。「この基板でハーフエッチングは有効か」という段階のご相談でも構いません。 |
■資料ダウンロード
メタルマスク製品カタログ
基板実装におけるはんだ付け不良の原因と対策